


راهنمای جامع انتخاب و خرید انکودر صنعتی
در سیستمهای اتوماسیون صنعتی و خطوط تولید دقیق، سنجش سرعت، موقعیت زاویهای و جابجایی خطی از اهمیت حیاتی برخوردار است. تجهیزات حسگر دقیق حرکتی مانند انکودر (Encoder) که در میان مهندسین برق و تکنسینهای ابزار دقیق با عناوین مترادفی همچون ENCODER و اینکودر نیز شناخته میشوند، سنسورهای الکترومکانیکی پیشرفتهای هستند که کمیتهای فیزیکی مکانیکی (مانند چرخش شفت موتور) را به پالسهای الکتریکی دیجیتال تبدیل میکنند.
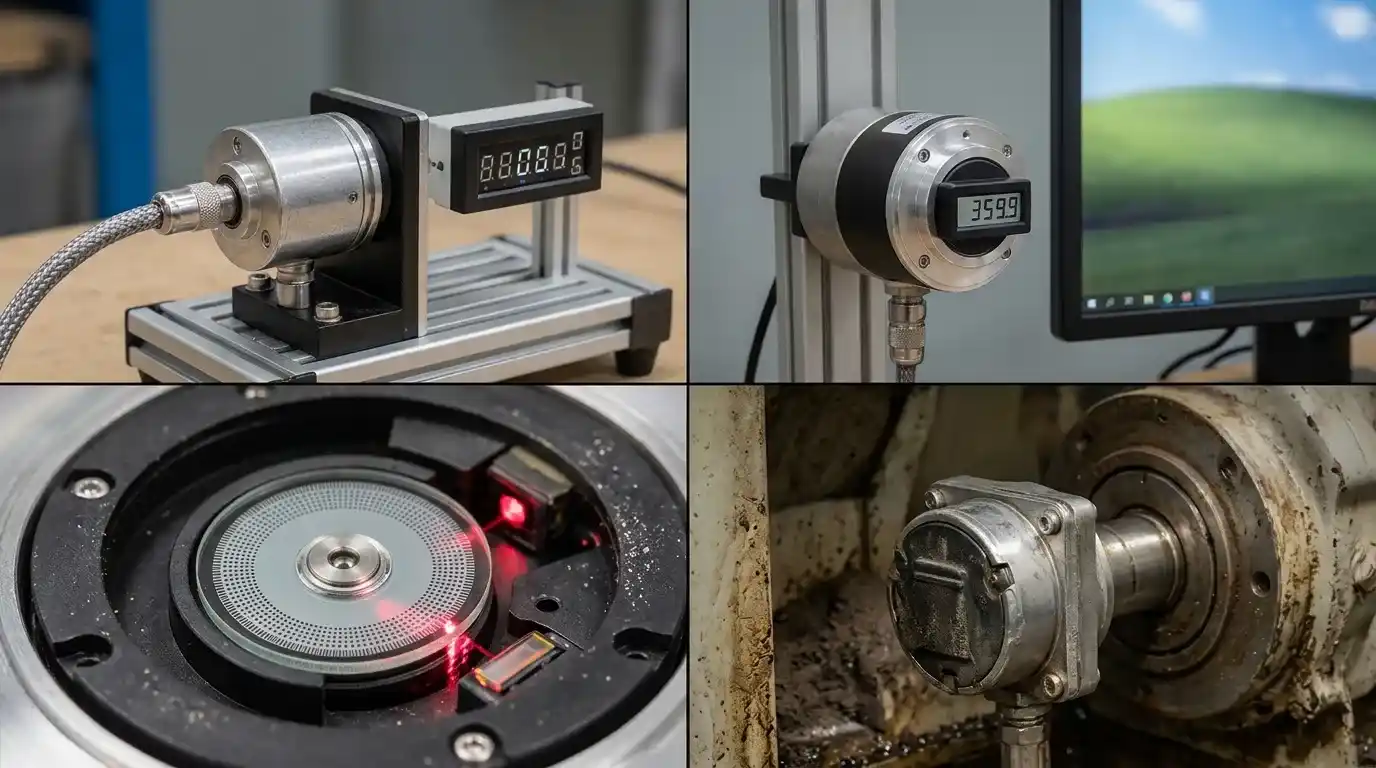
برای مهندسان و تکنسینهایی که در بخش نگهداری و تعمیرات کارخانجات فعالیت دارند، شناخت دقیق عملکرد این تجهیزات مانع از بروز خطاهای موقعیتیابی، ناهماهنگی در رباتهای صنعتی و توقفهای پرهزینه خط تولید میشود. این قطعات با دریافت اطلاعات حرکتی و ارسال پالس به کنترلکنندهها، نقش چشمیاری در پایش لحظهای و کنترل دقیق فرآیندهای صنعتی ایفا میکنند.
طراحی و ساخت
ساختار کلی یک ENCODER صنعتی بر پایه ترکیب دقیق قطعات مکانیکی و اپتیکی یا مغناطیسی طراحی شده است. بدنه بیرونی این تجهیزات معمولاً از آلیاژهای آلومینیوم دایکاست سنگین یا فولاد ضدزنگ ساخته میشود تا در برابر لرزشهای شدید محیطهای کارگاهی و تنشهای مکانیکی مقاومت کافی داشته باشد.
در بخش داخلی انکودرهای نوری، یک دیسک شفاف با خطوط بسیار ریز مشبک قرار دارد که میان یک دیود فرستنده نوری (LED) و سنسورهای گیرنده نوری میچرخد. با چرخش شفت، نور قطع و وصل شده و پالسهای الکتریکی تولید میشوند. در مدلهای مغناطیسی نیز به جای دیسک نوری، از یک روتور مغناطیسی و سنسورهای اثر هال یا مغناطیسسنج برای خواندن موقعیت استفاده میشود که دوام بالایی در محیطهای آلوده به گرد و غبار دارد.
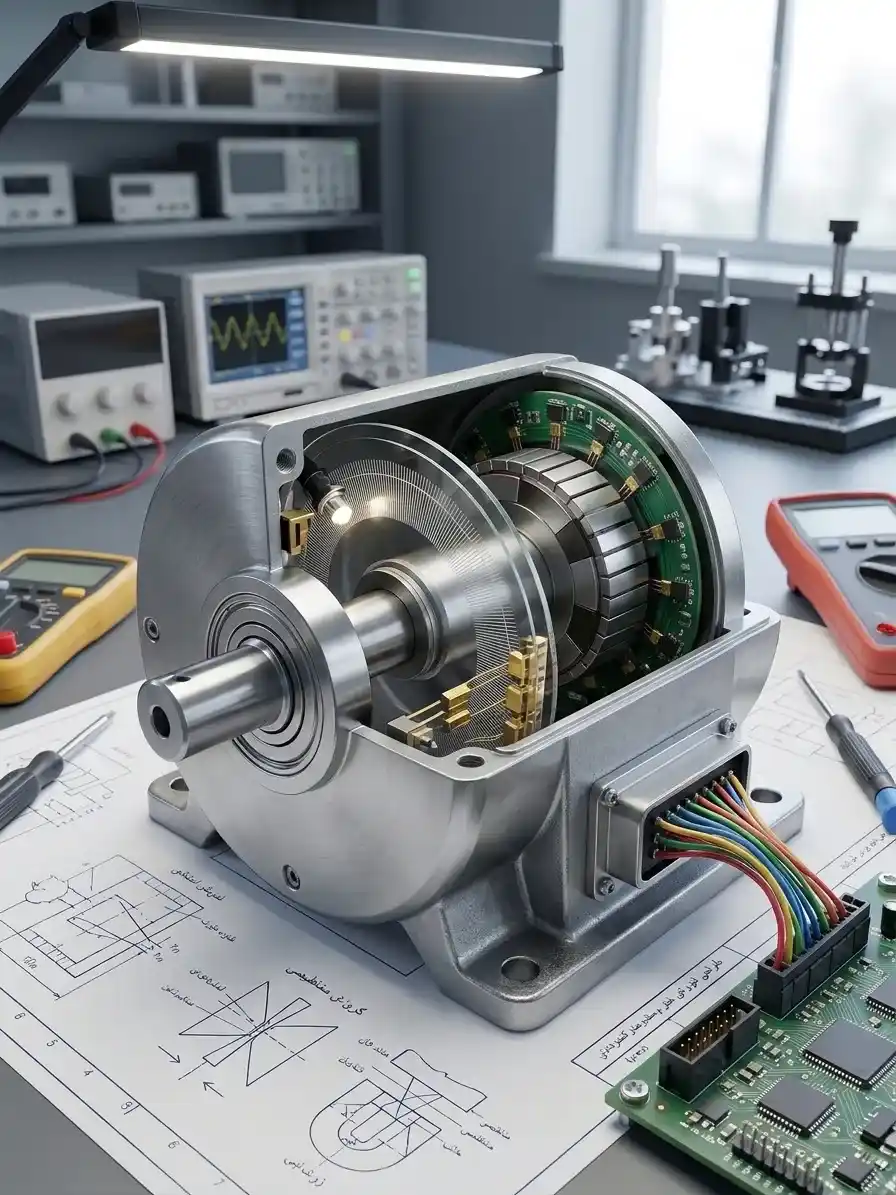
اجزای تشکیل دهنده
هر دستگاه اینکودر استاندارد صنعتی از بخشهای اصلی مکانیکی و الکترونیکی زیر تشکیل شده است:
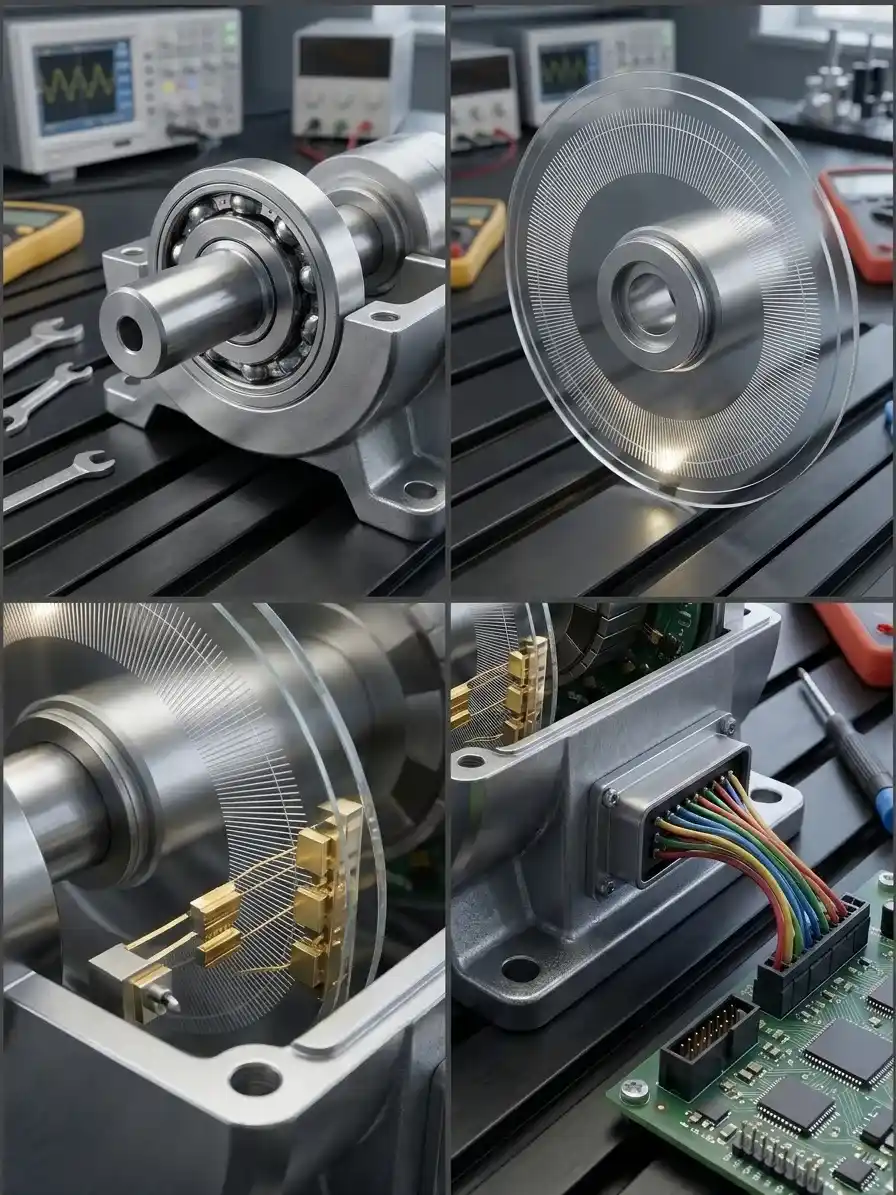
شفت و یاتاقانها: محور متحرک مرکزی که به شفت موتور یا محرک متصل شده و بلبرینگهای دقیق چرخش روان آن را تضمین میکنند.
دیسک کدگذاری (Code Disc): صفحه منحصربهفرد نوری یا مغناطیسی حاوی خطوط یا الگوهای شیاردار برای تولید پالس.
منبع نوری و سنسور گیرنده: مجموعه LED و فتودیودها برای خواندن خطوط دیسک در مدلهای نوری.
مدار پردازنده داخلی (Signal Processor): بردهای الکترونیکی برای تقویت، تفکیک و تبدیل پالسها به سیگنالهای استاندارد خروجی (مانند A, B, Z).
کابل اتصال یا کانکتور خروجی: ترمینالهای انتقال سیگنال به کنترلکنندهها یا PLC.
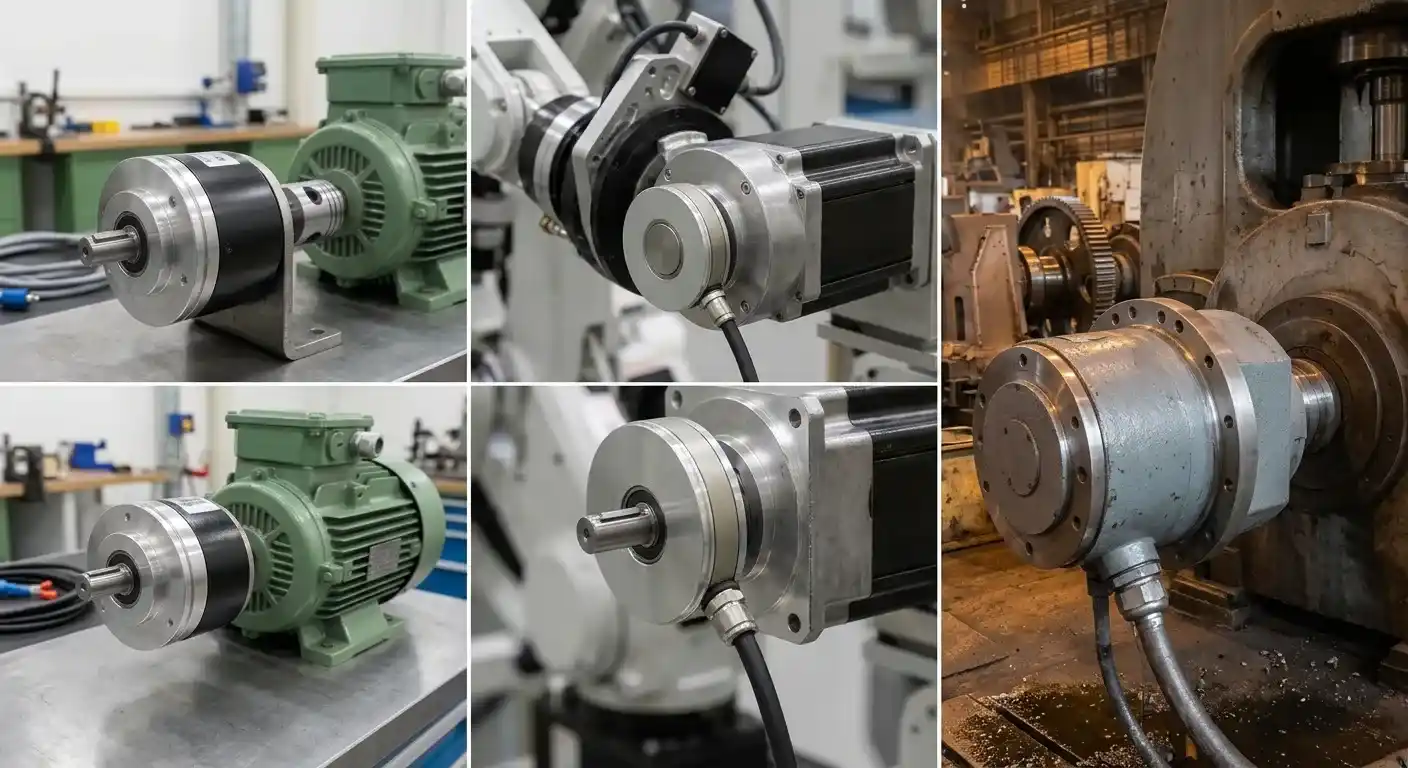
انواع مختلف انکودر از نظر عملکرد
این تجهیزات از نظر نحوه تولید و پردازش سیگنال پالس به دستههای زیر تفکیک میشوند:
انکودرهای افزایشی (Incremental Encoders): با هر واحد جابجایی یا چرخش، یک پالس صادر میکنند؛ برای سنجش سرعت و جابجایی نسبی عالی هستند اما با قطع برق مقدار صفر را گم میکنند.
انکودرهای مطلق (Absolute Encoders): برای هر نقطه از چرخش، کد باینری یا گری منحصربهفردی تولید میکنند؛ موقعیت دقیق شفت حتی پس از قطع و وصل برق حفظ میشود.
انکودرهای نوری (Optical Encoders): مبتنی بر فناوری نور و دیسک مشبک؛ دارای دقت بسیار بالا اما حساس به گرد و غبار شدید.
انکودرهای مغناطیسی (Magnetic Encoders): مبتنی بر تغییرات میدان مغناطیسی؛ مقاومت عالی در برابر ضربه، لرزش، رطوبت و گرد و غبار محیطی.
انواع انکودر از نظر نحوه کاربری
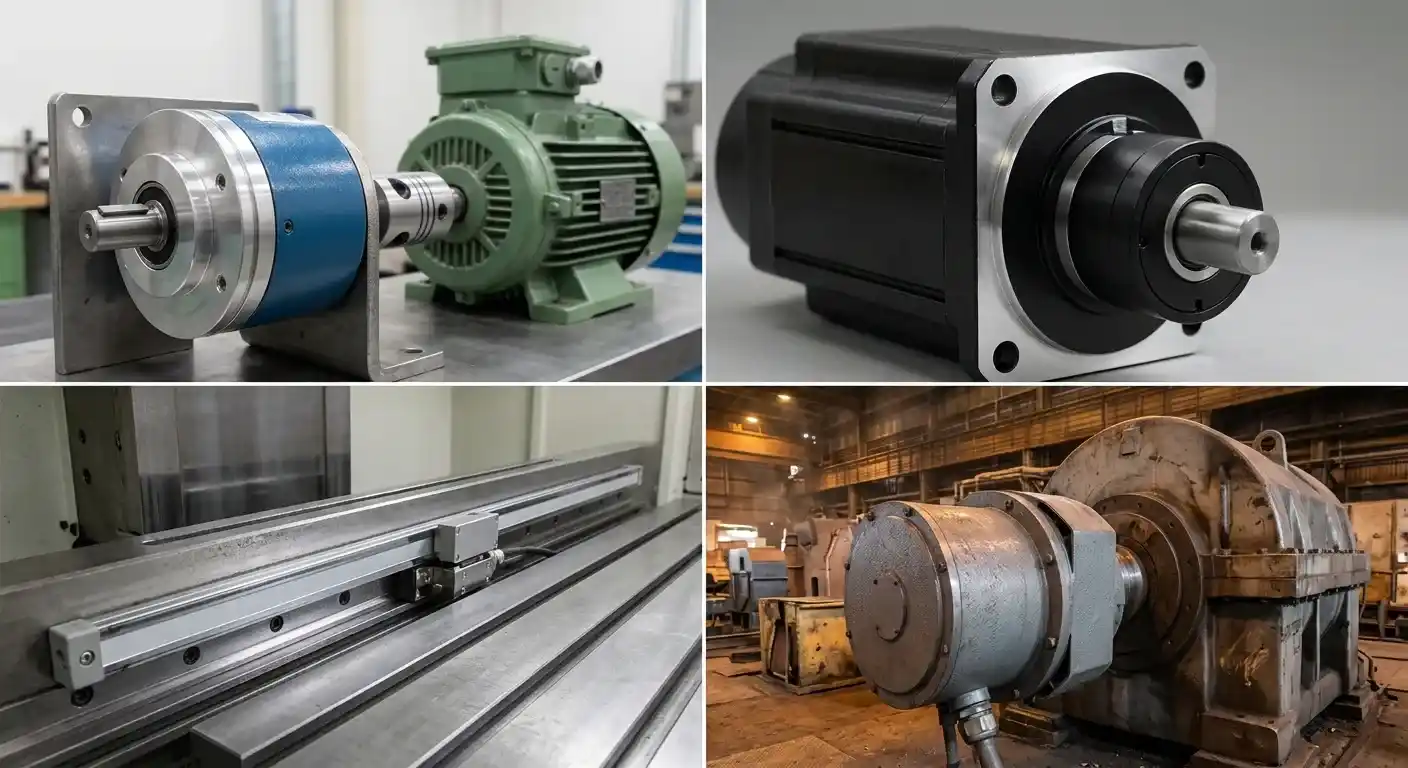
بر اساس نوع ارتباط با شفت محرک و مکانیزم نصب در تجهیزات صنعتی، این قطعات به گروههای زیر تقسیم میشوند:
انکودرهای شفتدار (Shafted Encoders): شفت بیرونزده دستگاه به واسطه کوپلینگ مکانیکی مستقیماً به محور موتور یا گیربکس متصل میشود.
انکودرهای توخالی یا هالوشفت (Hollow Shaft Encoders): شفت موتور مستقیماً داخل حفره مرکزی دستگاه قرار میگیرد؛ فضای اشغالشده را به حداقل میرساند و نیاز به کوپلینگ ندارد.
انکودرهای خطی (Linear Encoders): به جای چرخش، جابجایی خطی و مستقیم (مانند حرکت میز فرز CNC) را اندازه میگیرند.
انکودرهای سنگین صنعتی (Heavy Duty): مجهز به بدنههای تقویتشده برای کار در فولادشهرها، معادن و شرایط سخت محیطی.
انواع انکودر از نظر شکل
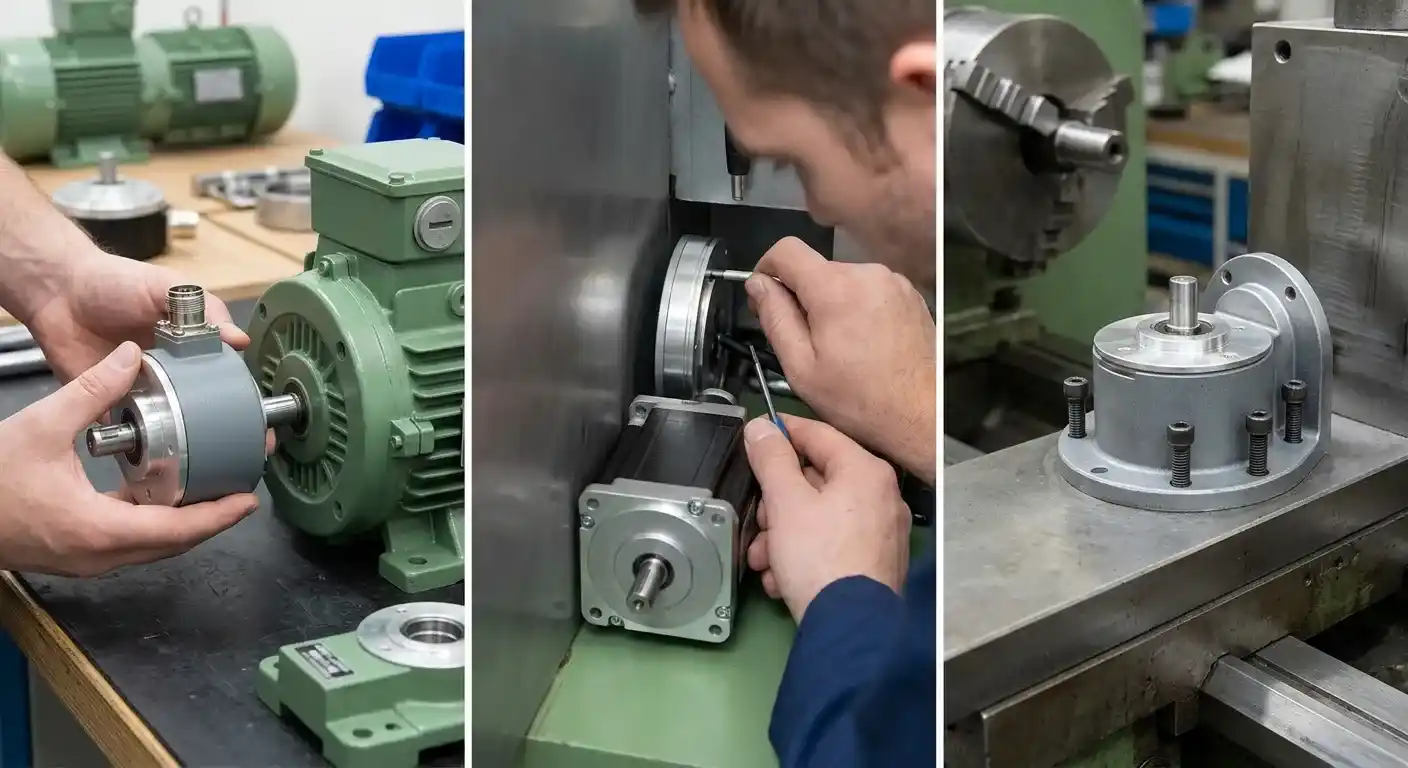
تنوع در ساختار هندسی و ابعاد فیزیکی به مهندسین اجازه میدهد قطعه مناسب را متناسب با محدودیتهای فضای نصب انتخاب کنند:
مدلهای استوانهای استاندارد: با قطر بدنههای متداول صنعتی (مانند بدنههای ۳۸، ۵۰ یا ۵۸ میلیمتری) قابل نصب روی انواع الکتروموتور.
مدلهای تخت و کمعمق: طراحیشده برای تجهیزاتی که با محدودیت شدید فضای طولی در پشت موتور مواجه هستند.
مدلهای فلنجدار: مجهز به پایهها یا فلنجهای پیچی خاص برای نصب صلب روی بدنههای ماشینآلات تراش و پرس.
کاربرد ها
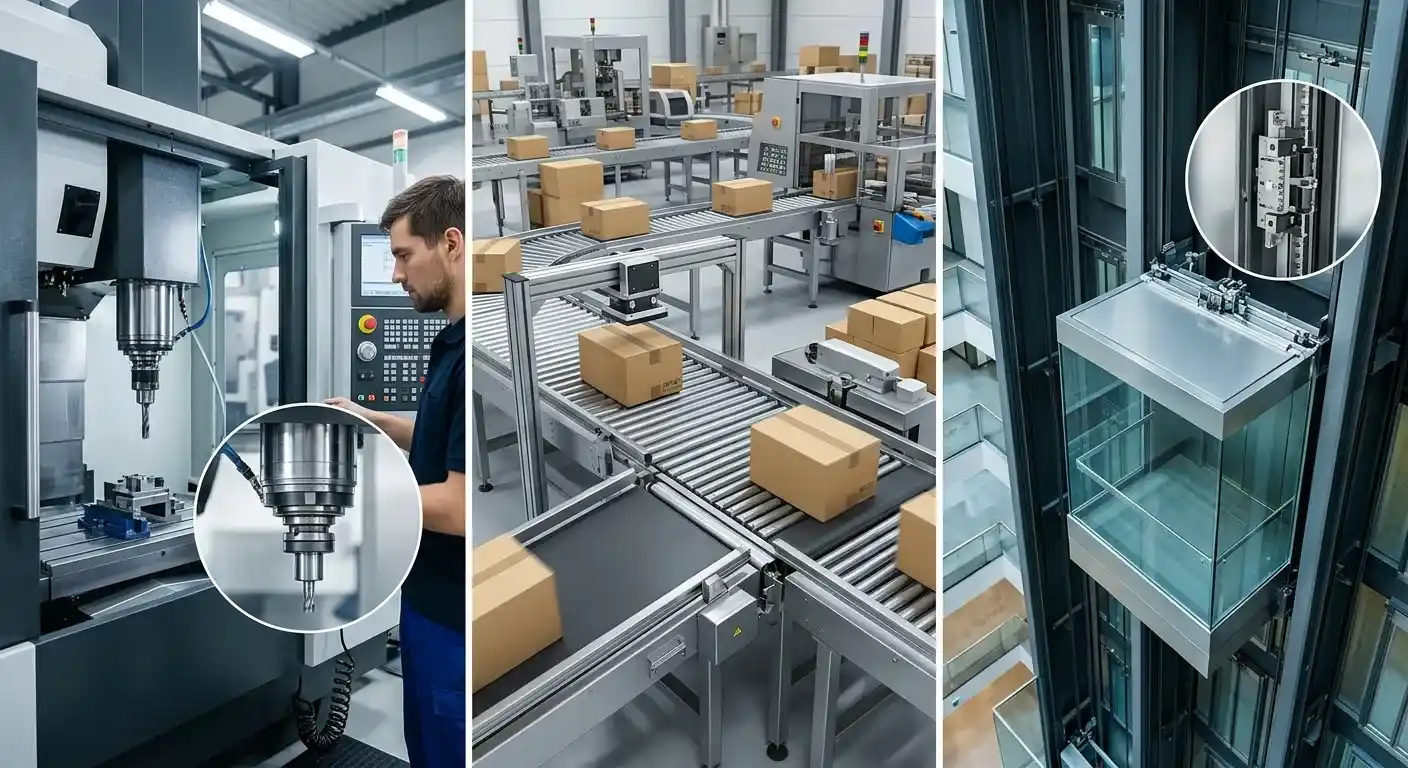
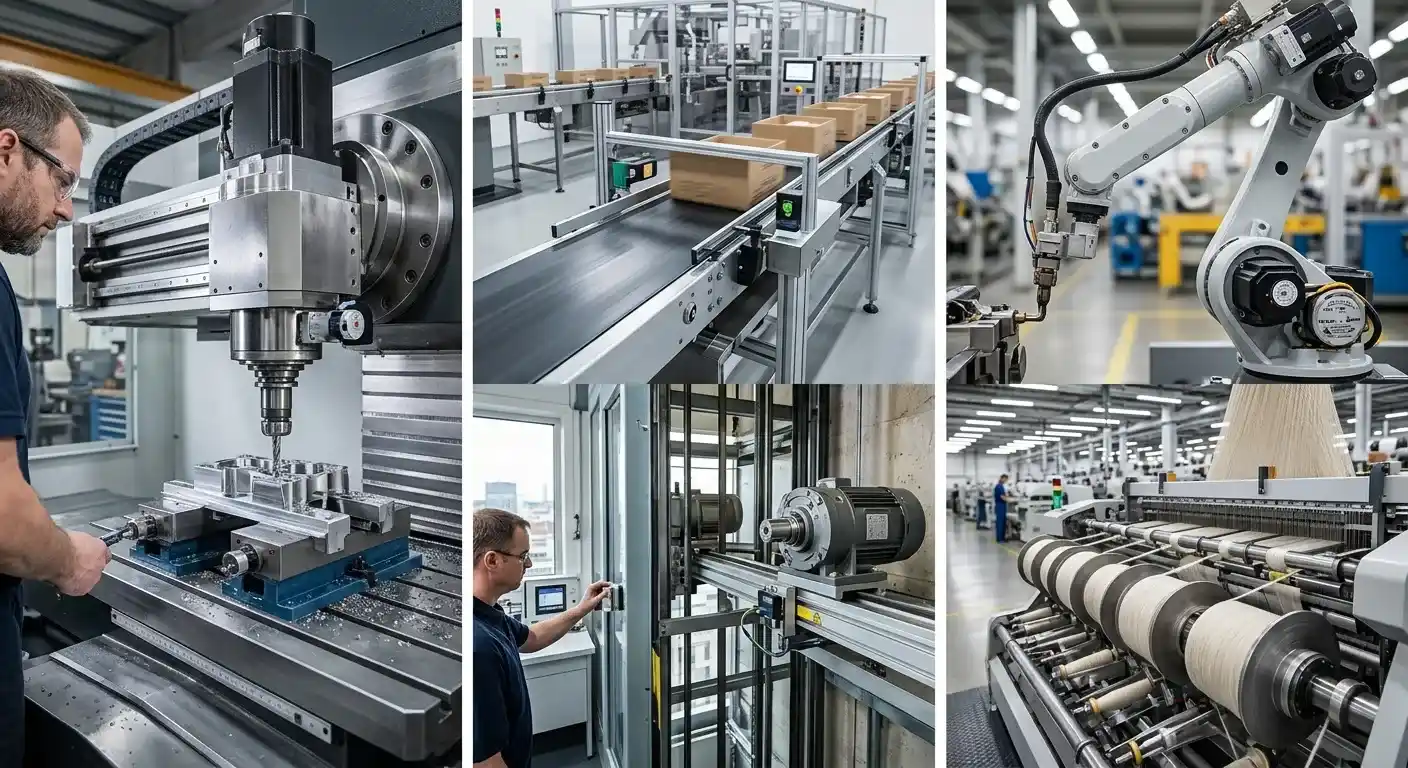
حوزه بهکارگیری سنسورهای موقعیت و سرعت در صنایع مختلف بسیار گسترده است، از جمله:
ماشینآلات ابزار دقیق و CNC: کنترل دقیق موقعیت ابزار برش، محورهای حرکتی طولی و عرضی در ماشینهای تراش و فرز.
خطوط بستهبندی و نقالههای صنعتی: تنظیم دقیق سرعت حرکت تسمه نقاله و موقعیتدهی جعبهها در ایستگاههای پرکن.
آسانسورها و بالابرها: پایش لحظهای طبقات، سرعت کابین و کنترل ترمزهای نرم حرکتی.
بازوهای رباتیک و صنایع نساجی: کنترل زاویه مفاصل ربات و تنظیم دقیق سرعت دوکهای نخریسی.
طول عمر
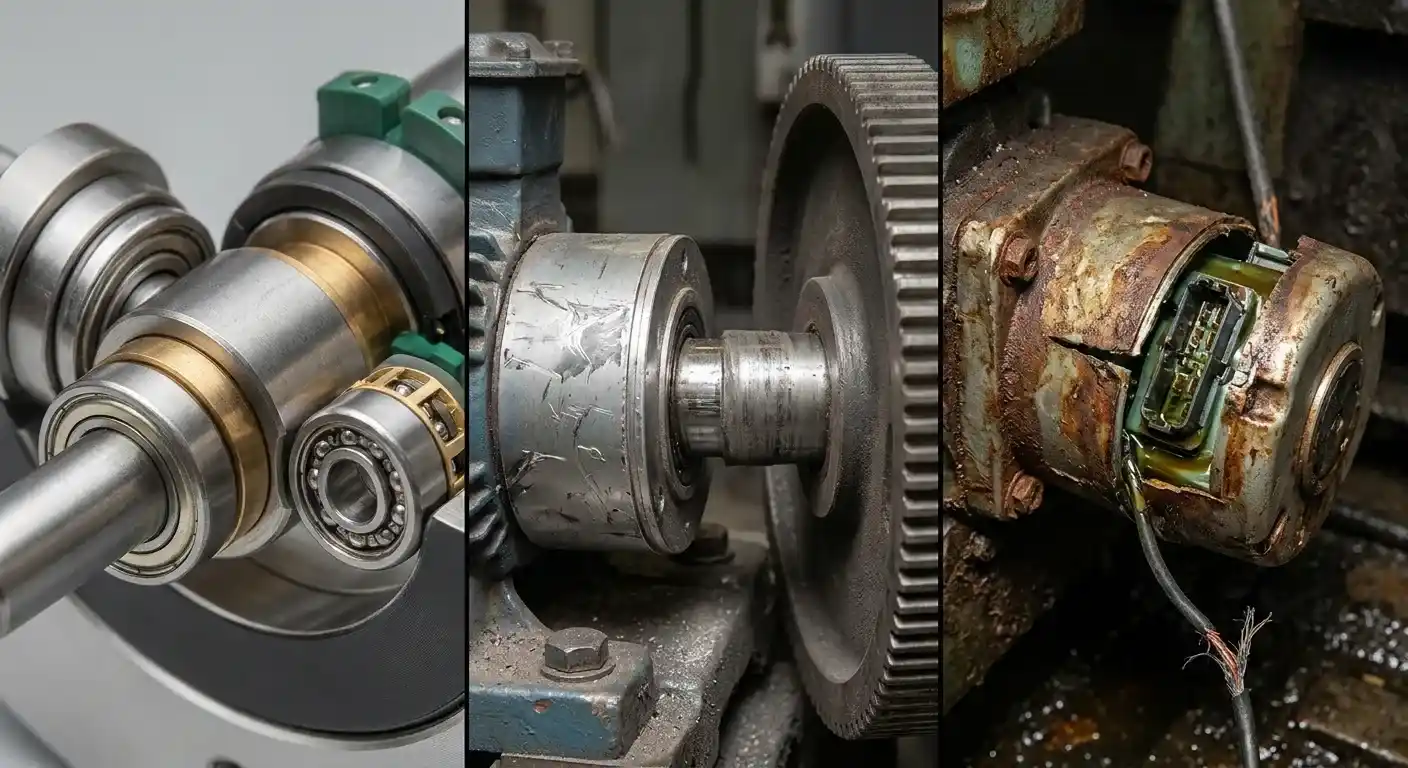
دوام مفید یک انکودر به مواردی همچون کیفیت یاتاقانها و بلبرینگها، میزان لرزشهای مکانیکی شفت و رطوبت محیط بستگی دارد. مدلهای مغناطیسی به دلیل حذف قطعات مکانیکی حساس نوری، طول عمر مکانیکی بالاتری در محیطهای آلوده دارند.
عوامل تخریبکنندهای نظیر ضربات محوری و شعاعی شدید به شفت، بارهای بیش از حد مجاز روی بلبرینگها (Overhung Load)، نفوذ روغن و مایعات خنککننده به داخل محفظه و نوسانات شدید ولتاژ تغذیه میتوانند موجب خرابی زودهنگام و از کار افتادن قطعه شوند.
تجهیزاتی که انکودر ها برای آن ها استفاده می شود
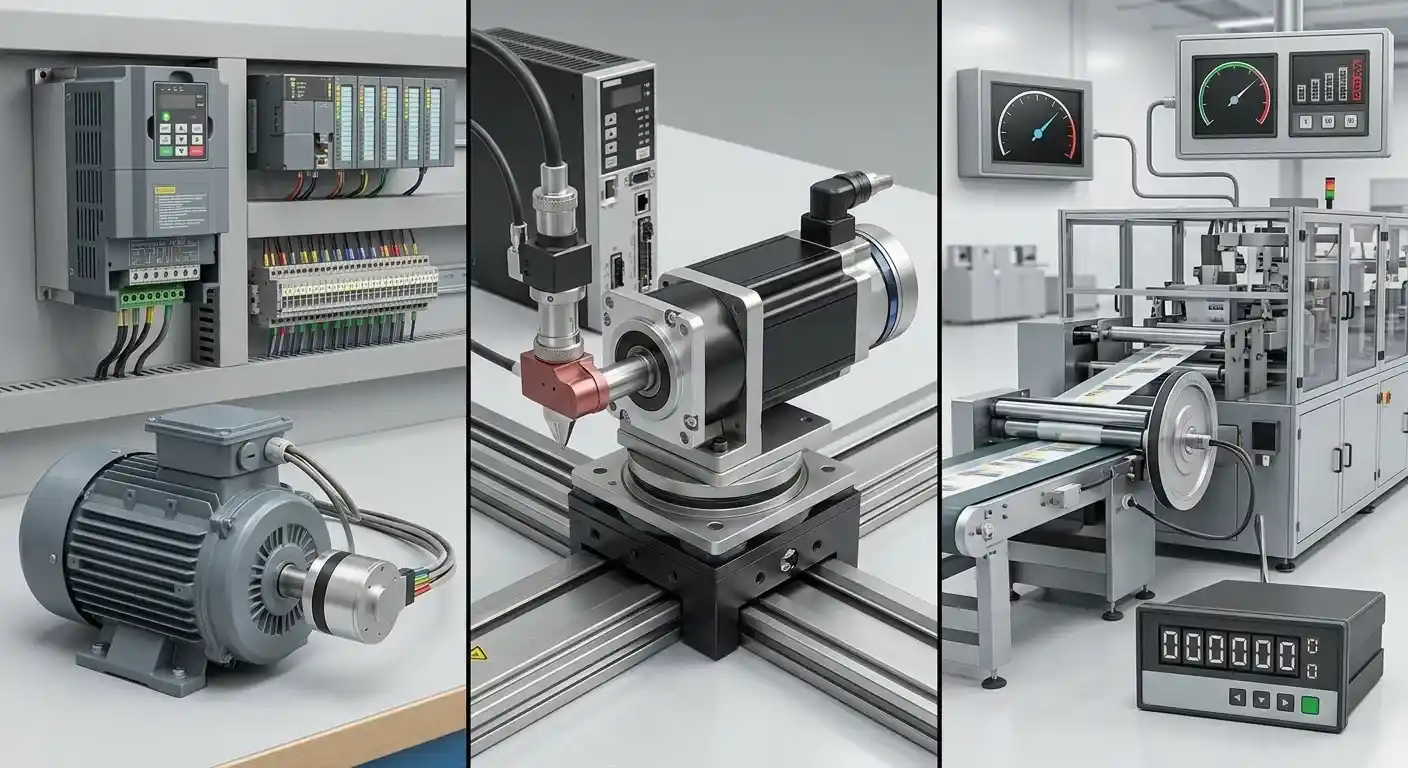
این قطعات اندازهگیری بهعنوان منبع اصلی فیدبک در کنار تجهیزات صنعتی زیر به کار میروند:
درایوهای کنترل دور موتور (Inverters / VFD): دریافت فیدبک دقیق سرعت از موتور جهت کنترل حلقه بسته (Closed-Loop).
سروموتورها و استپر موتورها: ردیابی موقعیت روتور برای دستیابی به بالاترین دقت در حرکات زاویهای.
PLCها و کنترلکنندههای منطقی: پردازش پالسهای ورودی برای محاسبه تعداد دور، متراژ یا پایش موقعیت فیزیکی قطعات.
کانتر تایمرها و نمایشگرهای دیجیتال: پردازش و نمایش مستقیم سرعت خطی، دور در دقیقه (RPM) یا تعداد تولید.
قابلیت های پیشرفته در برخی تجهیزات کنترلی
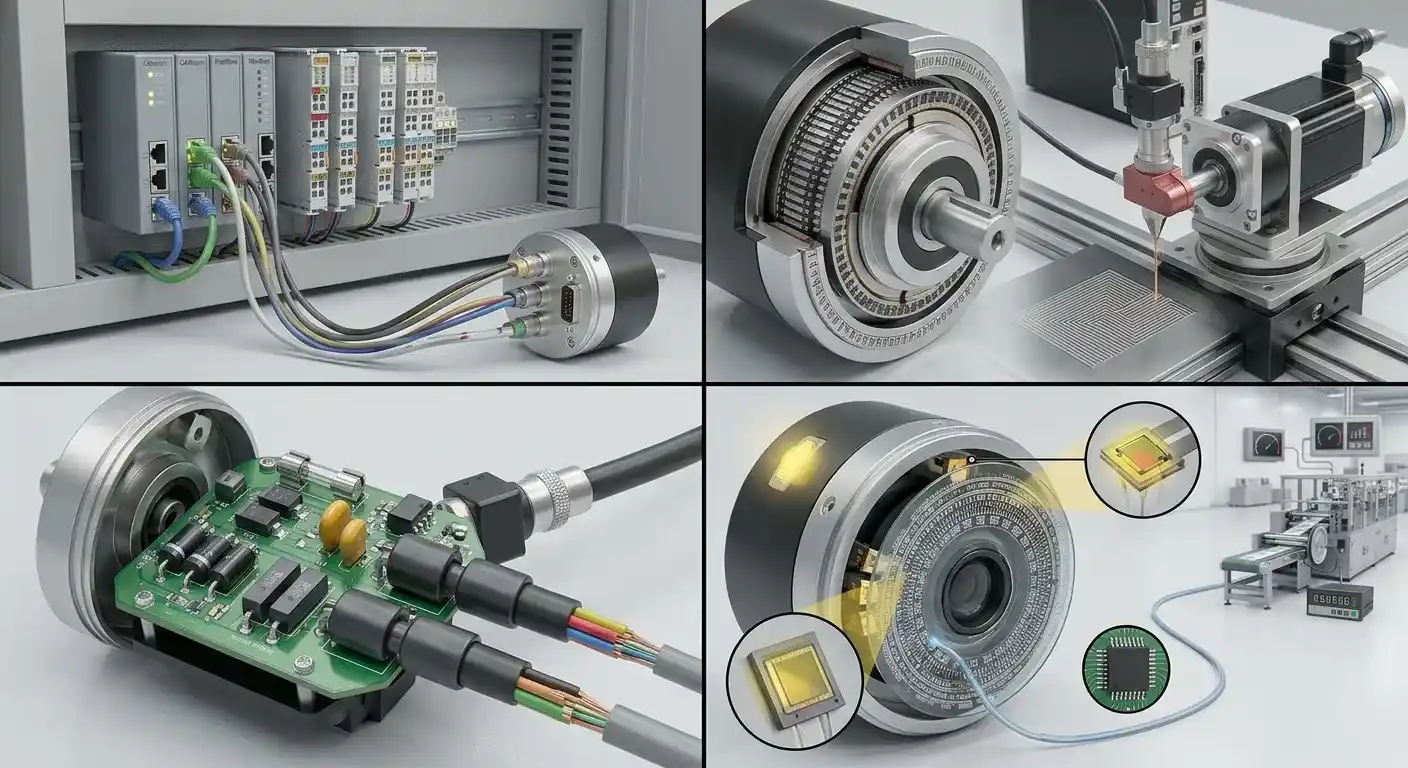
در برخی مدلهای پیشرفته سنسورهای سرعت و موقعیت، قابلیتهای مدرنی برای ارتقای راندمان سیستمهای اتوماسیون تعبیه شده است:
پروتکلهای ارتباطی صنعتی پیشرفته: پشتیبانی از پروتکلهای شبکه باس مانند Profibus، CANopen یا Modbus برای انتقال دیجیتال و بدون خطای دادهها.
رزولوشنهای فوقالعاده بالا: قابلیت تولید دهها هزار پالس در هر دور چرخش (PPR) جهت اندازهگیریهای میکرومتریک.
مدارهای حفاظتی داخلی: مقاومت در برابر اتصال کوتاه کابل خروجی، پلاریته معکوس تغذیه و نویزهای شدید الکترومغناطیسی محیط.
سیستمهای هشدار تشخیص خطای داخلی: اعلام هشدار به PLC در صورت آلوده شدن دیسک نوری یا ضعف شدت نور LED داخلی.
برند های مختلف (ایرانی و خارجی)
بازار تجهیزات اتوماسیون و ابزار دقیق کشور شامل برندهای مطرح زیر است:
برندهای جهانی پیشتاز: شرکتهایی نظیر هایدنهایین (Heidenhain)، امرون (Omron)، آتونیکس (Autonics) و نمیک (Nemicon) که بالاترین استانداردهای دقت و دوام را ارائه میدهند.
برندهای آسیایی و اقتصادی: محصولات باکیفیت چینی و تایوانی (مانند Koyo یا Fotek) که برای پروژههای عمومی صنعتی مقرونبهصرفه هستند.
تامینکنندگان داخلی: شرکتهای بازرگانی معتبر در زمینه تامین انواع مدلهای شفتدار و هالوشفت صنعتی در کشور.
سوالات متداول
۱. تفاوت اصلی انکودر افزایشی با انکودر مطلق چیست؟ مدل افزایشی تغییرات موقعیت و سرعت را نسبی میسنجد اما مدل مطلق برای هر زاویه موقعیت کُد منحصربهفرد دارد و با قطع برق صفر نمیشود.
۲. منظور از PPR در مشخصات انکودر چیست؟ مخفف Pulse Per Revolution؛ یعنی تعداد پالسهایی که دستگاه در یک دور کامل چرخش شفت تولید میکند.
۳. چرا پالسهای خروجی انکودر دچار پرش یا خطا میشوند؟ وجود نویز الکترومغناطیسی روی کابلهای طولانی، استفاده نکردن از کابل شیلدار ارتدار یا فرسودگی بلبرینگها.
۴. تفاوت انکودر شفتدار با هالوشفت چیست؟ مدل شفتدار با کوپلینگ به محور وصل میشود اما هالوشفت مستقیماً روی شفت موتور سوار شده و فضای کمتری میگیرد.
۵. نحوه تست سلامت انکودر با اسیلوسکوپ چگونه است؟ با چرخش دستی شفت، باید امواج مربعی تمیز و متقارن در کانالهای A و B روی صفحه اسیلوسکوپ مشاهده شود.
۶. مزیت انکودر مغناطیسی نسبت به نوری چیست؟ مقاومت فوقالعاده بالاتر در برابر گرد و غبار، روغن، لرزش و ضربه؛ هرچند دقت نوری ممکن است در مقیاسهای بسیار ریز بالاتر باشد.
۷. سیگنالهای تفاضلی (Line Driver) چه نقشی در کابلکشی دارند؟ با ارسال سیگنالهای معکوس (مثل A و Not-A) اثر نویزهای محیطی در طول مسیر کابل به شدت کاهش مییابد.
۸. چرا انتخاب رزولوشن مناسب برای کاربرد اهمیت دارد؟ رزولوشن بیش از حد بالا ممکن است پردازنده PLC را زیر بار سنگین ببرد و رزولوشن پایین دقت کنترل را کاهش دهد.
۹. حداکثر طول مجاز کابل انکودر چقدر است؟ بسته به کیفیت کابل شیلدار، ولتاژ تغذیه و فرکانس کاری معمولاً تا چند ده متر متغیر است (در صورت افت ولتاژ از منبع تغذیه مجزا استفاده میشود).
۱۰. مهمترین فاکتورها در انتخاب یک انکودر صنعتی چیست؟ نوع خروجی (افزایشی یا مطلق)، رزولوشن (PPR)، نوع مکانیکی اتصال (شفتدار یا هالوشفت)، ولتاژ تغذیه و شرایط محیطی کار.